
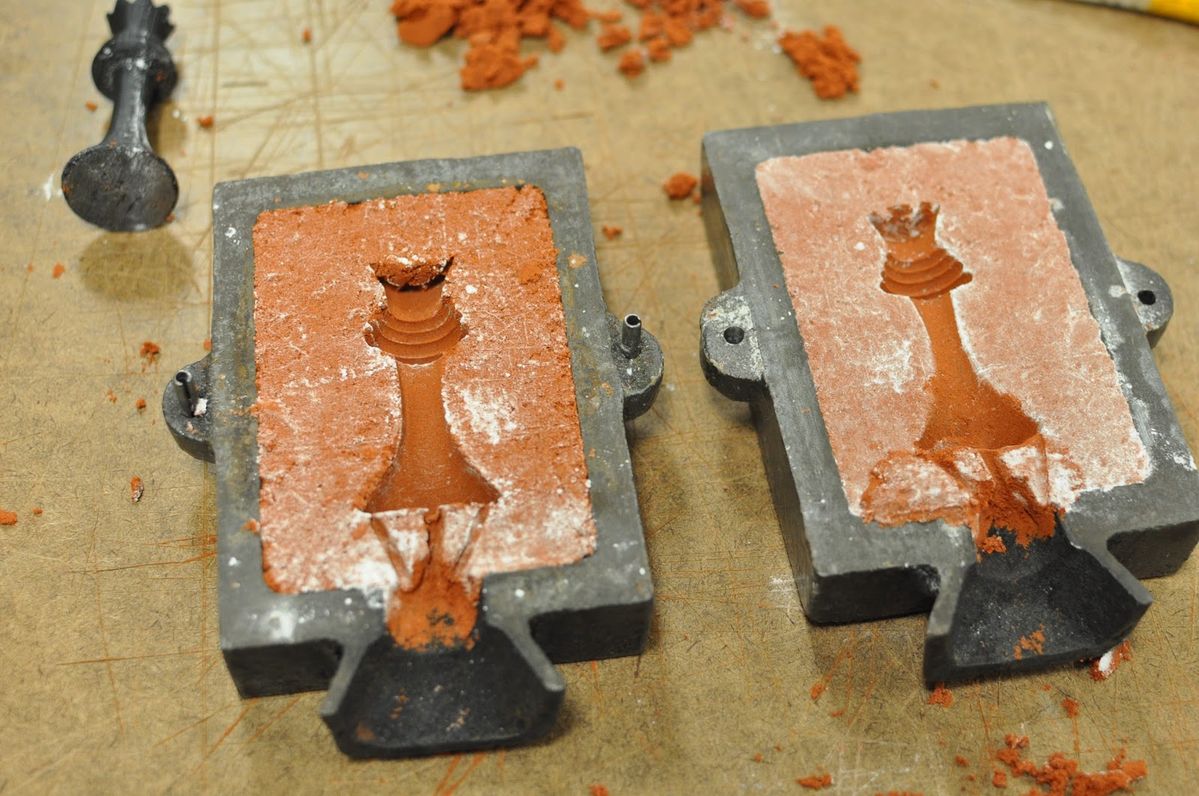
ریختهگری ماسهای برای اشیاء بزرگ (Sand Casting for Large Objects)
تعریف
روش ریختهگری که در آن از ماسه مخصوص (ماسه سبز یا ماسه روغنی) برای ساخت قالب استفاده میشود و برای تولید اشیاء زینتی با ابعاد بزرگ (از ۲۰ سانتیمتر تا بیش از ۱ متر) و وزن بالا (از ۱ کیلوگرم تا دهها کیلوگرم) ایدهآل است. برخلاف روش موم گمشده که برای قطعات کوچک و دقیق مناسب است، ریختهگری ماسهای به دلیل هزینه پایین قالب، سرعت بالا و عدم محدودیت ابعادی، محبوبترین روش برای ساخت مجسمههای بزرگ، شمعدانهای بلند، گلدانهای سنگی و المانهای معماری است.
محتوای جامع
۱. چرا ریختهگری ماسهای برای اشیاء بزرگ مناسب است؟
| مزیت | توضیح | مثال |
|---|---|---|
| عدم محدودیت ابعاد | قالب ماسهای میتواند به هر اندازه (تا چند متر) ساخته شود | مجسمههای برنزی ۲ متری در میادین شهر با این روش ساخته میشوند |
| هزینه قالب بسیار پایین | ماسه تقریباً رایگان است و قابل بازیافت | هزینه ماسه برای یک قالب بزرگ: ۱۰-۵۰ دلار (در مقابل ۵۰۰-۵۰۰۰ دلار برای قالب فلزی) |
| سرعت ساخت | از مدل تا قطعه نهایی در چند ساعت (نه چند روز) | مجسمه ۵۰ سانتیمتری: مدل چوبی (۲ ساعت) + قالبگیری (۱ ساعت) + ریختهگری (۳۰ دقیقه) + خنکسازی (۲ ساعت) = حدود ۶ ساعت |
| مناسب برای فلزات مختلف | برنز، برنج، آلومینیوم، چدن، آهن – همه قابل ریختهگری هستند | یک قالب ماسهای میتواند برای چندین فلز مختلف استفاده شود (البته نه همزمان) |
| تکرارپذیری مناسب | از یک مدل میتوان دهها قالب ماسهای گرفت | تولید ۵۰ قطعه یکسان از یک مجسمه: یک بار مدل بسازید، ۵۰ بار قالب ماسهای بگیرید |
نکته: تنها عیب اصلی ریختهگری ماسهای، دقت پایینتر (تلرانس ±۰.۵-۱ میلیمتر) و سطح زبرتر نسبت به روش موم گمشده است. اما برای اشیاء بزرگ، این میزان نادقیقی معمولاً قابل قبول است و با پرداخت دستی (سوهان، سنباده، پولیش) قابل رفع است.
۲. انواع ماسه برای ریختهگری اشیاء زینتی
نوع ۱: ماسه سبز (Green Sand)
ترکیب: ماسه سیلیس (۸۵-۹۰٪) + بنتونیت (رس – ۷-۱۰٪) + آب (۲-۴٪)
| ویژگی | مقدار |
|---|---|
| رنگ | سبز تیره (به دلیل رس) |
| قابلیت فشردگی | بالا |
| مقاومت حرارتی | خوب (تا ۱۵۰۰°C) |
| بازیافت | بله (میتوان دوباره استفاده کرد) |
| هزینه | خیلی کم (مواد اولیه ارزان) |
| مناسب برای | قطعات بزرگ، تولید انبوه (قالبهای موقتی) |
مزایا: ارزان، در دسترس، قابل بازیافت
معایب: نیاز به رطوبت کنترل شده (اگر خشک شود خرد میشود)، سطح قطعه زبرتر
نوع ۲: ماسه روغنی (Oil Sand / Petrobond)
ترکیب: ماسه سیلیس + روغن مخصوص (۲-۵٪) + مواد چسباننده
| ویژگی | مقدار |
|---|---|
| رنگ | قهوهای روشن |
| قابلیت فشردگی | بسیار بالا |
| مقاومت حرارتی | عالی (تا ۱۶۰۰°C) |
| بازیافت | محدود (روغن میسوزد) |
| هزینه | متوسط (روغن گران است) |
| مناسب برای | قطعات با جزئیات بیشتر، سطوح صافتر |
مزایا: سطح صافتر، بدون نیاز به رطوبت (خشک نمیشود)، چسبندگی عالی
معایب: گرانتر، بوی روغن در حین ریختهگری (نیاز به تهویه)
توصیه برای شروع: با ماسه سبز شروع کنید (اگر فضای باز دارید و میتوانید رطوبت را کنترل کنید). برای کارگاه داخلی و قطعات دقیقتر، ماسه روغنی بهتر است.
۳. مدلسازی برای ریختهگری ماسهای (Pattern Making)
مدل (Pattern) قطعهای است که از روی آن قالب ماسهای ساخته میشود. مدل باید از جنس مناسب و با اصول خاصی طراحی شود.
جنس مدل:
| جنس | مزایا | معایب | هزینه | مناسب برای |
|---|---|---|---|---|
| چوب (گردو، راش، افرا) | ارزان، سبک، به راحتی تراش میخورد | در برابر رطوبت ماسه سبز تاب میبرد | کم | مدلهای آزمایشی، تیراژ کم (< ۵۰ قطعه) |
| آلومینیوم | سبک، مقاوم، زنگ نمیزند، دقیق | گران (نیاز به ماشینکاری CNC) | متوسط تا بالا | تولید انبوه (۱۰۰+ قطعه) |
| فولاد | بسیار مقاوم، عمر بالا | سنگین، گران، نیاز به ماشینکاری پیشرفته | بالا | تولید بسیار انبوه (۱۰۰۰+ قطعه) |
| پلاستیک (چاپ سهبعدی) | سریع، ارزان (برای نمونه) | مقاومت کم (در ماسه فشرده میشکند) | کم | مدلهای آزمایشی یک بار مصرف |
| رزین ریختهگری شده | دقیق، مقاوم | زمانبر، نیاز به قالب سیلیکونی | متوسط | تیراژ متوسط (۵۰-۲۰۰ قطعه) |
توصیه برای شروع: از چوب گردو یا راش استفاده کنید. ارزان است، به راحتی با ابزار دستی (اره، سوهان، سنباده) شکل میگیرد، و برای تیراژ کم (۱۰-۵۰ قطعه) کاملاً مناسب است.
اصول طراحی مدل برای ماسهگری:
| اصل | توضیح | مقدار پیشنهادی |
|---|---|---|
| زاویه خروج (Draft Angle) | دیوارههای مدل باید شیب داشته باشند تا به راحتی از ماسه خارج شود | ۲-۳ درجه (بیشتر از قالبهای فلزی) |
| جداکننده (Parting Line) | خطی که قالب را به دو نیمه تقسیم میکند – باید از باریکترین نقطه عبور کند | با دقت انتخاب شود |
| انقباض (Shrinkage Allowance) | مدل باید بزرگتر از قطعه نهایی باشد تا انقباض فلز جبران شود | برنز: ۱.۵٪، آلومینیوم: ۱.۳٪ |
| تکیهگاه (Core Print) | اگر قطعه دارای حفره داخلی است (مثلاً یک لوله توخالی)، باید جای هسته (Core) در مدل پیشبینی شود | بسته به طراحی |
| مقاومت در برابر ماسه فشرده | مدل نباید در حین فشرده شدن ماسه (Ramming) تغییر شکل دهد | حداقل ضخامت چوب: ۱۵-۲۰ میلیمتر |
مثال: اگر میخواهید یک مجسمه برنزی به ارتفاع ۳۰ سانتیمتر (اندازه نهایی) بریزید، مدل چوبی شما باید ارتفاع ۳۰.۴۵ سانتیمتر داشته باشد (۳۰ × ۱.۰۱۵) تا انقباض ۱.۵٪ برنز را جبران کند.
۴. مراحل گام به گام ریختهگری ماسهای
مرحله ۱: ساخت مدل
مدل قطعه را از چوب، آلومینیوم یا پلاستیک بسازید (طبق اصول بالا).
مرحله ۲: آمادهسازی قاب قالب (Flask)
قاب قالب از دو نیمه تشکیل شده است:
- Cope (نیمه بالایی) – روی مدل قرار میگیرد
- Drag (نیمه پایینی) – مدل در آن قرار میگیرد
قابها معمولاً از جنس آلومینیوم یا فولاد هستند و اندازه آنها باید حداقل ۵-۱۰ سانتیمتر از مدل در هر طرف بزرگتر باشد.
مرحله ۳: قالبگیری نیمه پایینی (Drag)
- مدل را در مرکز Drag (نیمه پایینی) قرار دهید (روی یک سطح صاف).
- ماسه را روی مدل بریزید و با دست یا ابزار فشردهسازی (Rammer) محکم بکوبید.
- سطح ماسه را صاف کنید.
- قالب را برگردانید – حالا مدل در ماسه فرو رفته است. مرحله ۴: قالبگیری نیمه بالایی (Cope)
- نیمه بالایی قاب (Cope) را روی Drag قرار دهید.
- پودر جداکننده (پودر تالک) روی سطح ماسه و مدل بپاشید تا دو نیمه به هم نچسبند.
- ماسه را در Cope بریزید و محکم بکوبید.
- قبل از برداشتن Cope، سیستم راهگاه (Sprue و Riser) را ایجاد کنید:
- یک میله (به ضخامت ۸-۱۲ میلیمتر) را در ماسه فرو کنید تا کانال ورود فلز ایجاد شود.
- یک میله دیگر (به ضخامت ۱۰-۱۵ میلیمتر) برای خروج هوا و تغذیه (Riser) ایجاد کنید. مرحله ۵: جدا کردن دو نیمه و خارج کردن مدل
- Cope را با دقت از Drag جدا کنید.
- مدل را با احتیاط از ماسه خارج کنید (اگر گیر کرده، با ضربه ملایم چکش روی مدل آن را آزاد کنید).
- حفرهای به شکل قطعه در ماسه باقی میماند.
- هرگونه ماسه اضافی یا ریخته شده را با ابزارهای ظریف پاک کنید. مرحله ۶: بستن قالب و ریختهگری
- دو نیمه قالب را دقیقاً روی هم قرار دهید (با استفاده از پینهای راهنما).
- قالب را محکم ببندید (با وزنه یا گیره) تا در حین ریختن فلز باز نشود.
- فلز را در بوته ذوب کنید (دمای مناسب برای هر فلز).
- فلز مذاب را به آرامی و با جریان یکنواخت از طریق راهگاه (Sprue) درون قالب بریزید.
- منتظر بمانید تا فلز خنک شود (زمان بستگی به ضخامت قطعه دارد – معمولاً ۳۰ دقیقه تا ۲ ساعت). مرحله ۷: خارج کردن قطعه
- قالب را باز کنید و قطعه فلزی (که هنوز داغ است) را خارج کنید.
- ماسه را از قطعه جدا کنید (با برس یا هوای فشرده).
- راهگاه (Sprue و Riser) را با اره برش بزنید. مرحله ۸: پرداخت نهایی
قطعه را سوهان بزنید، سنباده بکشید، و در صورت نیاز پولیش یا پتینه کنید.
۵. سیستم راهگاه (Sprue و Riser) برای قطعات بزرگ
برای قطعات بزرگ (بیش از ۵ کیلوگرم)، سیستم راهگاه باید به دقت طراحی شود:
| جزء | توضیح | ضخامت/قطر پیشنهادی |
|---|---|---|
| جام ورودی (Pouring Basin) | محلی که فلز ابتدا در آن ریخته میشود | قطر ۴-۶ سانتیمتر |
| راهگاه عمودی (Sprue) | کانال عبور فلز از جام به قطعه | قطر ۱۰-۱۵ میلیمتر (برای برنز) |
| مخزن تغذیه (Riser) | خروج هوا و تغذیه فلز اضافی در حین انجماد | قطر ۱۵-۲۰ میلیمتر |
| راهگاه افقی (Runner) | توزیع فلز به نقاط مختلف قطعه (برای قطعات بزرگ) | ۱۰×۱۰ میلیمتر مربع |
قانون طلایی: راهگاه باید پایینتر از قطعه وارد شود تا فلز از پایین به بالا قالب را پر کند و هوا از بالا خارج شود.
۶. اشتباهات رایج در ریختهگری ماسهای قطعات بزرگ
| اشتباه | نتیجه | راهحل |
|---|---|---|
| ماسه کافی فشرده نشده | ریزش ماسه در حین ریختن فلز (قطعه ناقص و زبر) | ماسه را لایه لایه بکوبید (هر ۳-۵ سانتیمتر یک لایه) |
| مدل بدون زاویه خروج (دیواره ۹۰ درجه) | مدل در ماسه گیر میکند و قالب پاره میشود | به مدل زاویه خروج ۲-۳ درجه اضافه کنید |
| قالب مرطوب (ماسه سبز بیش از حد مرطوب) | انفجار بخار، پاشیده شدن فلز، قطعه متخلخل | رطوبت ماسه سبز را کنترل کنید (حدود ۳-۴٪) |
| راهگاه خیلی نازک | فلز قبل از پر شدن قالب سرد و منجمد میشود | قطر راهگاه را به ۱۰-۱۵ میلیمتر افزایش دهید |
| فاصله کم بین قطعه و دیواره قالب | قالب در حین ریختن میشکند (ماسه کافی برای تحمل فشار ندارد) | حداقل ۵-۸ سانتیمتر ماسه دور قطعه نگه دارید |
| سرد کردن سریع قطعه در آب | ترک خوردن قطعه به دلیل شوک حرارتی | قطعه را در هوای آزاد (ماسه) خنک کنید (چند ساعت) |
۷. محاسبه وزن فلز مورد نیاز برای قطعات بزرگ
فرمول: وزن فلز = حجم قطعه (cm³) × چگالی فلز (g/cm³)
روش تخمین حجم قطعه:
- اگر مدل چوبی دارید: مدل را در آب فرو ببرید و حجم آب جابجا شده را اندازه بگیرید. (۱ میلیلیتر آب = ۱ cm³)
- اگر در CAD طراحی کردهاید: نرمافزار حجم دقیق را نشان میدهد.
مثال: مجسمه برنزی با حجم ۸۰۰ cm³
- چگالی برنز = ۸.۸ g/cm³
- وزن = ۸۰۰ × ۸.۸ = ۷,۰۴۰ گرم = ۷ کیلوگرم (حدود ۷ کیلو)
- با احتساب راهگاه و مخزن (۲۰٪ اضافه): ۷ × ۱.۲ = ۸.۴ کیلوگرم فلز نیاز دارید.
۸. جدول مقایسه ماسه سبز در مقابل ماسه روغنی برای قطعات بزرگ
| معیار | ماسه سبز | ماسه روغنی |
|---|---|---|
| هزینه مواد | خیلی کم | متوسط |
| کیفیت سطح قطعه | زبر (نیاز به پرداخت سنگین) | صافتر (پرداخت کمتر) |
| حساسیت به رطوبت | زیاد (کنترل رطوبت حیاتی است) | ندارد (روغن خشک نمیشود) |
| بوی حین ریختهگری | ندارد | بوی روغن سوخته (نیاز به تهویه) |
| بازیافت ماسه | آسان (میتوان دوباره خیس کرد) | محدود (روغن میسوزد) |
| مناسب برای کارگاه داخلی | نه (خاک رس گرد و خاک ایجاد میکند) | بله (چسبنده، گرد و خاک کمتر) |
| مناسب برای قطعات بالای ۵۰ کیلوگرم | بله (فشردگی خوب) | محدود (ماسه روغنی نرمتر است) |
توصیه: اگر در فضای باز کار میکنید و بودجه محدودی دارید، ماسه سبز انتخاب کنید. اگر در کارگاه داخلی کار میکنید و قطعات با جزئیات بیشتری میسازید، ماسه روغنی ارزش هزینه اضافی را دارد.
۹. جمعبندی زیرموضوع
ریختهگری ماسهای قدیمیترین و در عین حال یکی از قدرتمندترین روشهای ساخت اشیاء فلزی بزرگ است. با سرمایهگذاری اولیه کم (چند صد دلار برای قاب قالب و تعداد کیسه ماسه)، میتوانید قطعاتی به وزن دهها کیلوگرم و ابعاد چندین متر بسازید.
سه قانون طلایی ریختهگری ماسهای برای اشیاء بزرگ:
- «مدل خوب = قطعه خوب» – ۸۰٪ موفقیت ریختهگری ماسهای در مدل است. وقت بگذارید و مدل را دقیق و با زاویه خروج مناسب بسازید. یک مدل خوب ۲۰۰ دلاری، هزاران دلار در قالبهای خراب و قطعات معیوب صرفهجویی میکند.
- «ماسه را محکم بکوب، ولی آرام بریز» – فشردهسازی کافی ماسه (Ramming) از ریزش قالب جلوگیری میکند. در مقابل، ریختن آرام فلز از پاشش و تلاطم جلوگیری میکند. تعادل این دو، کلید موفقیت است.
- «بعد از ریختن، صبر کن» – قطعات بزرگ زمان زیادی برای خنک شدن نیاز دارند (گاهی چند ساعت). برای باز کردن عجله نکنید. یک قطعه ۱۰ کیلویی برنز ممکن است ۲-۳ ساعت در قالب بماند تا به دمای ایمن برسد. خنکسازی ناقص = ترک خوردن قطعه.
0 نظر
هنوز نظری ثبت نشده است. اولین نفری باشید که نظر میدهد!