
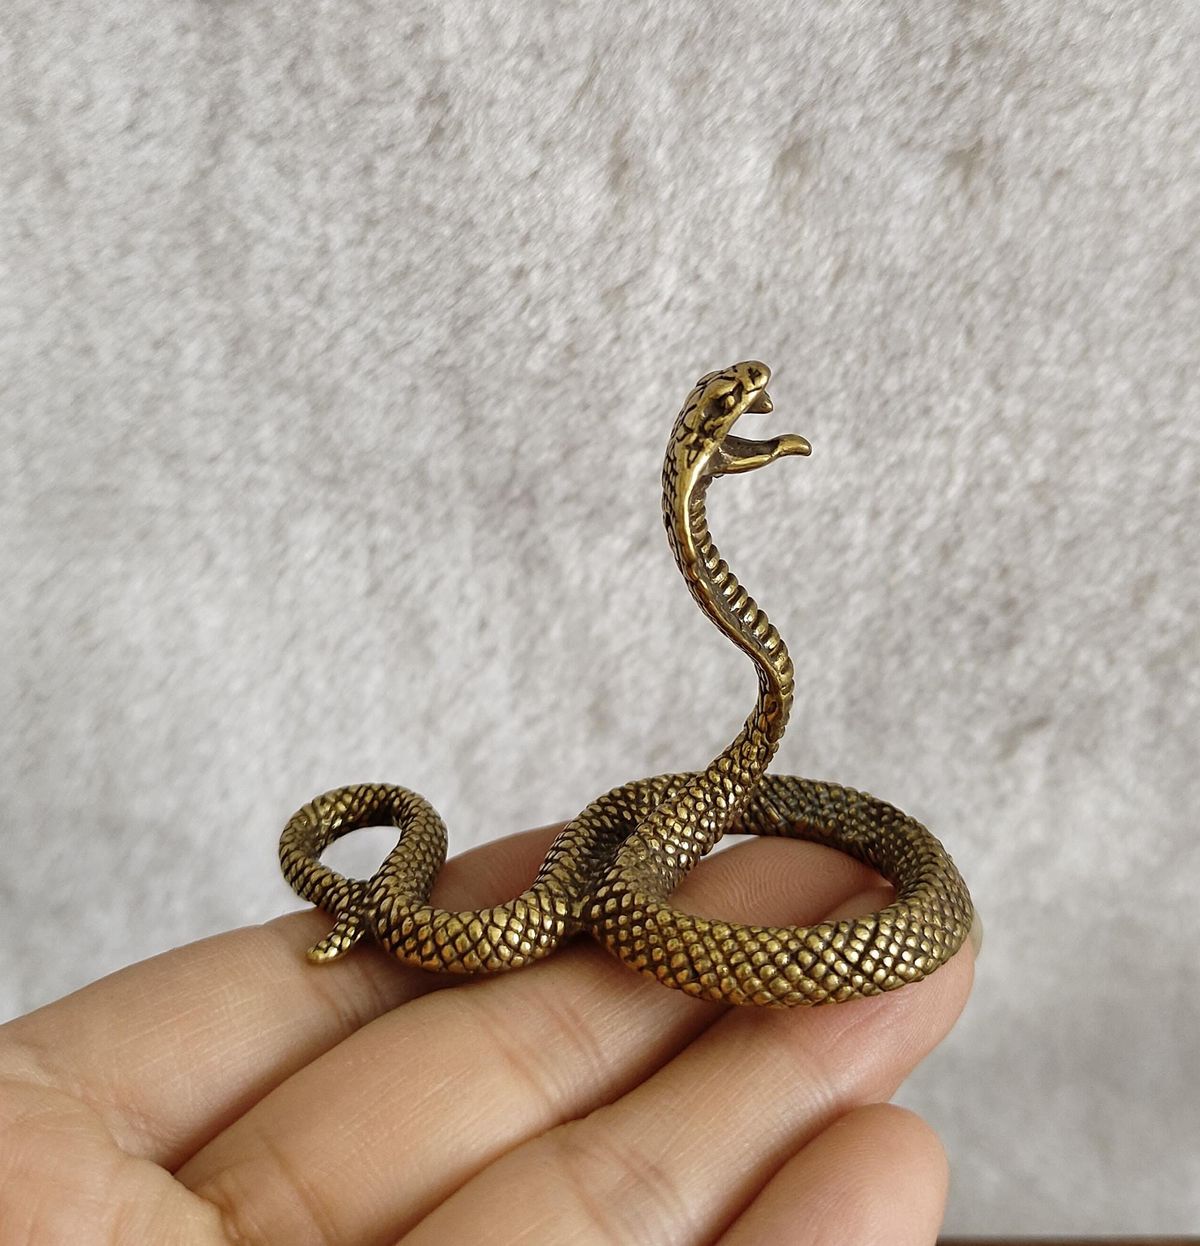
ریختهگری موم گمشده برای قطعات دقیق و هنری (Lost Wax Casting for Detailed & Artistic Pieces)
تعریف
روش ریختهگری دقیق که در آن یک مدل مومی (یا رزینی) از قطعه هنری ساخته میشود، سپس درون مادهای نسوز (گچ مخصوص) قالبگیری میگردد و پس از ذوب و خارج شدن موم (موم «گم» میشود)، فلز مذاب جای آن را میگیرد. این روش برای مجسمههای کوچک و متوسط (۵ تا ۵۰ سانتیمتر)، تندیسهای دقیق، مدالهای هنری و هر قطعهای که نیاز به جزئیات مو مانند و سطح صاف دارد، ایدهآل است و نسبت به روش ماسهای دقت بسیار بالاتری ارائه میدهد (تلرانس ±۰.۱ میلیمتر).
محتوای جامع
۱. چرا روش موم گمشده برای قطعات هنری و دقیق انتخاب میشود؟
| مزیت | توضیح | مثال |
|---|---|---|
| دقت بسیار بالا | جزئیات مو مانند (۰.۱-۰.۲ میلیمتر) به راحتی بازتولید میشوند | بافت چرم، خطوط ریز صورت در مجسمه، حروف نازک روی مدال |
| سطح صاف | نیاز به پرداخت کم (در مقایسه با ماسهای) | یک مجسمه برنزی موم گمشده تقریباً آماده پتینه است، در حالی که ماسهای نیاز به سوهان و سنباده سنگین دارد |
| آزادی در طراحی | هر شکلی (حتی با زیربریدگی و حفرههای داخلی) قابل ساخت است | مجسمهای با دستهای باز و انگشتان جدا از هم (در ماسهای غیرممکن است) |
| تولید انبوه از یک مدل | از یک مدل اصلی میتوان دهها قالب مومی گرفت و سپس ریختهگری کرد | تولید ۱۰۰ نسخه از یک تندیس برنزی: یک بار مدل مومی بسازید، از آن قالب سیلیکونی بگیرید، ۱۰۰ بار موم تزریق کنید، ۱۰۰ بار ریختهگری کنید |
| مناسب برای فلزات گرانبها | هدررفت فلز بسیار کم (نزدیک به صفر) | برای طلا، نقره، پلاتین بسیار مقرون به صرفه است |
نکته: تنها عیب روش موم گمشده، هزینه و زمان بیشتر نسبت به ماسهای است. برای قطعات بزرگ (بالای ۵۰ سانتیمتر و ۲۰ کیلوگرم) و اشکال ساده، ماسهای اقتصادیتر است.
۲. مدلسازی برای ریختهگری موم گمشده
مدل میتواند از جنس موم (دستی یا تزریقی) یا رزین قابل ذوب (چاپ سهبعدی) باشد.
روش ۱: مدل مومی دستی (دست ساز)
مناسب برای: قطعات هنری یکتا، مجسمههای ارگانیک، نمونههای اولیه
مراحل:
- موم سخت (آبی یا بنفش) را با ابزار مومتراشی (تیغ، سوهان، سوزن گرم) شکل دهید.
- از موم نرم (قرمز) برای اضافه کردن جزئیات استفاده کنید (با ابزار گرم).
- سطح مدل را صاف کنید (با سنباده ریز یا حرارت ملایم).
زمان: بسته به پیچیدگی، ۴-۴۰ ساعت
روش ۲: مدل مومی تزریقی (از قالب سیلیکونی)
مناسب برای: تکثیر چندین نسخه از یک مدل
مراحل:
- یک مدل اصلی بسازید (از موم، رس، چوب یا فلز).
- از روی مدل اصلی یک قالب سیلیکونی RTV (دو تکه) بسازید.
- موم مذاب (۷۰-۸۰ درجه) را درون قالب تزریق کنید (با دستگاه تزریق موم یا سرنگ).
- پس از خنک شدن، مدل مومی را خارج کنید.
- تکرار کنید (هر ۵-۱۰ دقیقه یک مدل جدید).
تیراژ: یک قالب سیلیکونی میتواند ۵۰-۱۰۰ مدل مومی تولید کند.
روش ۳: مدل رزینی قابل ذوب (چاپ سهبعدی)
مناسب برای: قطعات با هندسه بسیار پیچیده، طرحهای دیجیتال، نمونهسازی سریع
مراحل:
- مدل را در نرمافزار CAD طراحی کنید.
- با چاپگر سهبعدی رزینی (LCD/SLA) و رزین قابل ذوب (Castable Resin) چاپ کنید.
- مدل چاپ شده مستقیماً وارد مرحله قالبگیری میشود (نیازی به قالب سیلیکونی نیست).
مزایا: دقت بالا (۰.۰۲-۰.۰۵ میلیمتر)، سرعت (چند ساعت برای مدل)، بدون نیاز به قالب سیلیکونی
معایب: هزینه اولیه چاپگر (۳۰۰-۲۰۰۰ دلار) و رزین (۵۰-۱۰۰ دلار در هر لیتر)
۳. اصول طراحی مدل برای موم گمشده
| اصل | توضیح | مقدار پیشنهادی |
|---|---|---|
| ضخامت دیواره | دیوارههای خیلی نازک (< ۱ میلیمتر) در موم میشکنند و در ریختهگری پر نمیشوند | حداقل ۱.۵-۲ میلیمتر (برای برنز و نقره) |
| زاویه خروج (Draft Angle) | در قالب سیلیکونی، به دلیل انعطاف سیلیکون، زاویه خروج کمتری نیاز است | ۰.۵-۱ درجه (در مقابل ۲-۳ درجه در ماسهای) |
| شعاع گوشهها (Fillet) | گوشههای تیز (داخلی و خارجی) باعث تمرکز تنش و ترک در فلز میشوند | حداقل ۰.۳-۰.۵ میلیمتر |
| سیستم راهگاه (Sprue) | محل اتصال مدل به درخت مومی (تنه اصلی) – باید به اندازه کافی ضخیم باشد تا فلز به راحتی وارد شود | قطر ۲-۴ میلیمتر (بسته به اندازه قطعه) |
| کانال هوا (Vent) | برای قطعات با حفره بسته، یک کانال هوای بسیار نازک (۰.۵-۱ میلیمتر) در انتهای قطعه ایجاد کنید | فقط در صورت نیاز |
۴. مراحل گام به گام ریختهگری موم گمشده برای قطعات هنری
مرحله ۱: ساخت مدل مومی (طبق روشهای بالا)
مرحله ۲: چسباندن مدل به درخت مومی (Treeing)
اگر چند قطعه را همزمان ریختهگری میکنید، آنها را به یک «تنه» اصلی مومی (اسپرو) بچسبانید.
قوانین درختسازی برای قطعات هنری:
- فاصله مدلها از هم: حداقل ۱۰-۱۵ میلیمتر
- زاویه اتصال: ۴۵ درجه (برای جریان روان فلز)
- مدلهای سنگین در پایین، سبک در بالا
- وزن کل درخت متناسب با ظرفیت فلاسک (سیلندر قالب) مرحله ۳: قالبگیری با گچ نسوز (Investment)
- درخت مومی را درون سیلندر فلزی (فلاسک) قرار دهید.
- گچ نسوز مخصوص (Investment Powder) را با آب مخلوط کنید (نسبت ۴۰ میلیلیتر آب به ازای هر ۱۰۰ گرم پودر).
- مخلوط را درون فلاسک بریزید (ترجیحاً در خلأ یا روی ویبراتور برای خروج حباب).
- اجازه دهید گچ به مدت ۲-۴ ساعت سفت شود (ستینگ). مرحله ۴: مومسوزی (Burnout) – قلب فرآیند
فلاسک را در کوره مخصوص قرار دهید و برنامه حرارتی زیر را اجرا کنید:
| مرحله | دما | زمان | هدف |
|---|---|---|---|
| ۱ | ۲۰ → ۱۵۰°C | ۲ ساعت | خروج آب آزاد |
| ۲ | ۱۵۰ → ۳۵۰°C | ۲ ساعت | ذوب و خروج موم |
| ۳ | ۳۵۰ → ۷۵۰°C | ۲ ساعت | سوزاندن بقایای موم |
| ۴ | نگهداری در ۷۵۰°C | ۱-۲ ساعت | تثبیت حرارتی قالب |
| ۵ | کاهش دما تا ۵۰۰-۶۰۰°C | قبل از ریختهگری | دمای مناسب برای ریختن فلز |
نکته مهم برای قطعات هنری بزرگ: اگر قطعه شما بزرگ است (ارتفاع بیش از ۱۵ سانتیمتر)، زمان مومسوزی را افزایش دهید (هر سانتیمتر ضخامت اضافی = ۱ ساعت زمان اضافی).
مرحله ۵: ذوب فلز و ریختهگری
- فلز را در بوته ذوب کنید (دمای مناسب فلز + ۱۰۰-۱۵۰ درجه برای روانی بیشتر).
- قالب داغ (۵۰۰-۶۰۰°C) را از کوره خارج کنید و در دستگاه ریختهگری (گریز از مرکز یا خلأ) قرار دهید.
- فلز مذاب را درون قالب بریزید (با نیروی گریز از مرکز یا خلأ).
برای قطعات هنری بزرگ (۱-۵ کیلوگرم برنز): استفاده از دستگاه گریز از مرکز قوی یا خلأ صنعتی ضروری است. ریختن ساده با نیروی جاذبه (گرانش) کافی نیست.
مرحله ۶: خنکسازی و خارجسازی قطعه
- قالب را در هوای آرام (بدون جریان مستقیم هوا) به مدت ۱-۴ ساعت (بسته به اندازه) خنک کنید.
- گچ را بشکنید و درخت فلزی را خارج کنید.
- قطعات را از درخت جدا کنید (با اره فلزبر). مرحله ۷: پرداخت نهایی (Finishing)
- سوهانکاری: حذف اسپرو و اضافات
- سنباده زدن: با سنباده ۴۰۰ → ۸۰۰ → ۱۲۰۰ → ۲۰۰۰
- پولیش (اختیاری): برای سطح آینهای (برنز و برنج)
- پتینه کاری (Patination): برای ایجاد رنگ دلخواه (سبز، قهوهای، مشکی) – مخصوص قطعات هنری برنزی
۵. مقایسه روش موم گمشده با ماسهای برای قطعات هنری
| معیار | موم گمشده | ماسهای |
|---|---|---|
| دقت ابعادی | ±۰.۱-۰.۲ میلیمتر | ±۰.۵-۱ میلیمتر |
| کیفیت سطح | صاف (نیاز به پرداخت کم) | زبر (نیاز به پرداخت سنگین) |
| حداقل ضخامت قابل ریختهگری | ۱-۱.۵ میلیمتر | ۳-۴ میلیمتر |
| زیربریدگی (Undercut) | قابل قبول (با قالب سیلیکونی) | محدود (نباید وجود داشته باشد) |
| هزینه قالب برای یک قطعه | متوسط (سیلیکون + گچ) | کم (مدل چوبی + ماسه) |
| هزینه قالب برای ۱۰۰ قطعه | کم (یک قالب سیلیکونی + ۱۰۰ قالب گچی) | کم (یک مدل فلزی + ۱۰۰ بار قالب ماسهای) |
| زمان چرخه (یک قطعه) | ۲-۳ روز | ۲-۶ ساعت |
| مناسب برای | قطعات هنری کوچک و متوسط، جزئیات بالا | قطعات بزرگ (۲۰+ سانتیمتر)، اشکال ساده |
| محدودیت حداکثر اندازه | ۳۰-۴۰ سانتیمتر (با کوره معمولی) | ۱ متر+ (با قاب قالب بزرگ) |
توصیه: برای مجسمههای کوچک (تا ۲۰ سانتیمتر)، مدالها، تندیسهای دقیق و جواهرات، موم گمشده بهترین گزینه است. برای قطعات بزرگتر (۳۰-۵۰ سانتیمتر) میتوانید از موم گمشده استفاده کنید، اما نیاز به کوره بزرگتر (۱۰۰۰+ دلار) و تجهیزات ریختهگری قویتر دارید.
۶. اشتباهات رایج در ریختهگری موم گمشده قطعات هنری
| اشتباه | نتیجه | راهحل |
|---|---|---|
| دیواره خیلی نازک (< ۱ میلیمتر) | قطعه پر نمیشود یا در حین ریختهگری میشکند | حداقل ضخامت ۱.۵-۲ میلیمتر را رعایت کنید |
| حباب در گچ نسوز (به دلیل عدم استفاده از ویبراتور) | برآمدگیهای گرد روی سطح قطعه (نقاط برجسته) | گچ را در خلأ یا روی ویبراتور مخلوط کنید |
| مومسوزی ناقص (زمان کافی داده نشده) | دود و گاز در قالب (تخلخل گازی در فلز) | برنامه حرارتی کامل (۸ ساعت حداقل) را اجرا کنید. اگر قطعه بزرگ است، ۱۲ ساعت |
| قالب خیلی سرد (کمتر از ۴۰۰ درجه) هنگام ریختن | فلز قبل از پر کردن قطعه منجمد میشود (پر نشدگی در نوکها) | قالب را در دمای ۵۰۰-۶۰۰ درجه نگه دارید و سریعاً به دستگاه ریختهگری منتقل کنید |
| فلز بیش از حد داغ (دمای بالای ۱۱۰۰ درجه برای برنز) | سطح زبر و دانهدانه، تخلخل گازی | از دماسنج فروسرخ استفاده کنید و دما را کنترل کنید (برنز: ۱۰۰۰-۱۰۵۰ درجه) |
| سرد کردن سریع قالب در آب (برای صرفهجویی در زمان) | ترک خوردن قطعه (به دلیل شوک حرارتی) | قطعه را در هوای آرام خنک کنید (۱-۴ ساعت صبر کنید) |
۷. پتینه کاری (Patination) برای قطعات برنزی هنری
پتینه کاری فرآیند ایجاد یک لایه اکسید رنگی کنترل شده روی سطح برنز است. این کار هم از برنز در برابر خوردگی محافظت میکند و هم زیبایی قطعه را چند برابر میکند.
پتینههای رایج برای برنز:
| رنگ | ماده شیمیایی | روش اعمال | زمان | نکات ایمنی |
|---|---|---|---|---|
| سبز (Statue of Liberty) | نیترات مس + کلرید آمونیوم | حرارت دادن قطعه و اسپری محلول | ۳۰-۶۰ دقیقه | سمی – در هود کار کنید |
| قهوهای تیره (Brown) | سولفید پتاسیم (Liver of Sulfur) | قطعه را در محلول رقیق فرو ببرید یا اسپری کنید | ۵-۱۵ دقیقه | بوی تخم مرغ گندیده – تهویه قوی |
| مشکی / خاکستری (Black) | سولفید پتاسیم غلیظ + حرارت | قطعه داغ را در محلول غلیظ فرو ببرید | ۱-۵ دقیقه | بوی شدید – در فضای باز کار کنید |
| طلایی (Gold) | سدیم سولفید + تیوسولفات سدیم | حرارت دادن قالب و غوطهوری | ۳۰-۴۵ دقیقه | سمی – نیاز به تجربه |
| قرمز (Red) | اکسید مس + کلرید مس | حرارت (۴۰۰-۵۰۰ درجه) در کوره | ۱-۲ ساعت | نیاز به کوره دقیق |
پتینه برای مبتدیان (ایمن و در دسترس):
- قهوهای روشن و تیره: سولفید پتاسیم (قابل خرید از فروشگاههای قالبسازی) – ارزان، سریع، قابل کنترل
- سبز ملایم: سرکه + نمک (محلول خانگی) – بسیار ایمن، اما زمانبر (چند روز تا هفته)
مراحل پتینه کاری (ساده با سولفید پتاسیم):
- قطعه برنزی را کاملاً تمیز کنید (چربیزدایی با الکل یا استون).
- دستکش لاستیکی و ماسک بپوشید (بسیار مهم – سولفید پتاسیم سمی است).
- محلول ۱-۵٪ سولفید پتاسیم در آب مقطر تهیه کنید (آب گرم ۵۰-۶۰ درجه).
- محلول را روی قطعه اسپری کنید یا قطعه را در محلول فرو ببرید.
- هر ۳۰ ثانیه یک بار نتیجه را بررسی کنید (رنگ از زرد طلایی → قهوهای روشن → قهوهای تیره → مشکی تغییر میکند).
- وقتی به رنگ دلخواه رسیدید، قطعه را در آب بشویید تا واکنش متوقف شود.
- قطعه را خشک کنید و با موم مخصوص (Museum Wax) محافظت کنید.
۸. جمعبندی زیرموضوع
ریختهگری موم گمشده گرانترین و زمانبرترین روش در میان روشهای ریختهگری است، اما برای قطعات هنری با جزئیات بالا، هیچ جایگزینی ندارد. دقت ۰.۱ میلیمتر، سطح صاف، و آزادی در طراحی (حتی با زیربریدگیهای پیچیده) آن را به انتخاب اول مجسمهسازان و جواهرسازان حرفهای تبدیل کرده است.
سه قانون طلایی ریختهگری موم گمشده برای قطعات هنری:
- «مدل را بیش از حد نازک نکن» – اشتیاق به جزئیات مو مانند گاهی باعث میشود دیوارهها خیلی نازک (کمتر از ۱ میلیمتر) طراحی شوند. نتیجه: مدل مومی در حین کار میشکند و فلز در آن نواحی پر نمیشود. حداقل ضخامت ۱.۵ میلیمتر را رعایت کنید.
- «مومسوزی را کامل کن» – برنامه ۸ ساعته مومسوزی خستهکننده است، اما ۷ ساعت آن را کم نکنید. موم باقیمانده در قالب باعث تخلخل گازی میشود (حبابهای ریز در فلز). اگر عجله دارید، برنامه خود را از قبل تنظیم کنید.
- «پتینه را جدی بگیر» – یک مجسمه برنزی بدون پتینه مانند یک نقاشی سیاه و سفید است. با پتینه، ارزش قطعه ۲-۳ برابر میشود. سولفید پتاسیم ارزان (۲۰-۵۰ دلار برای یک بطری که برای ۵۰-۱۰۰ قطعه کافی است) و یادگیری آن آسان است. از آن استفاده کنید.
0 نظر
هنوز نظری ثبت نشده است. اولین نفری باشید که نظر میدهد!