
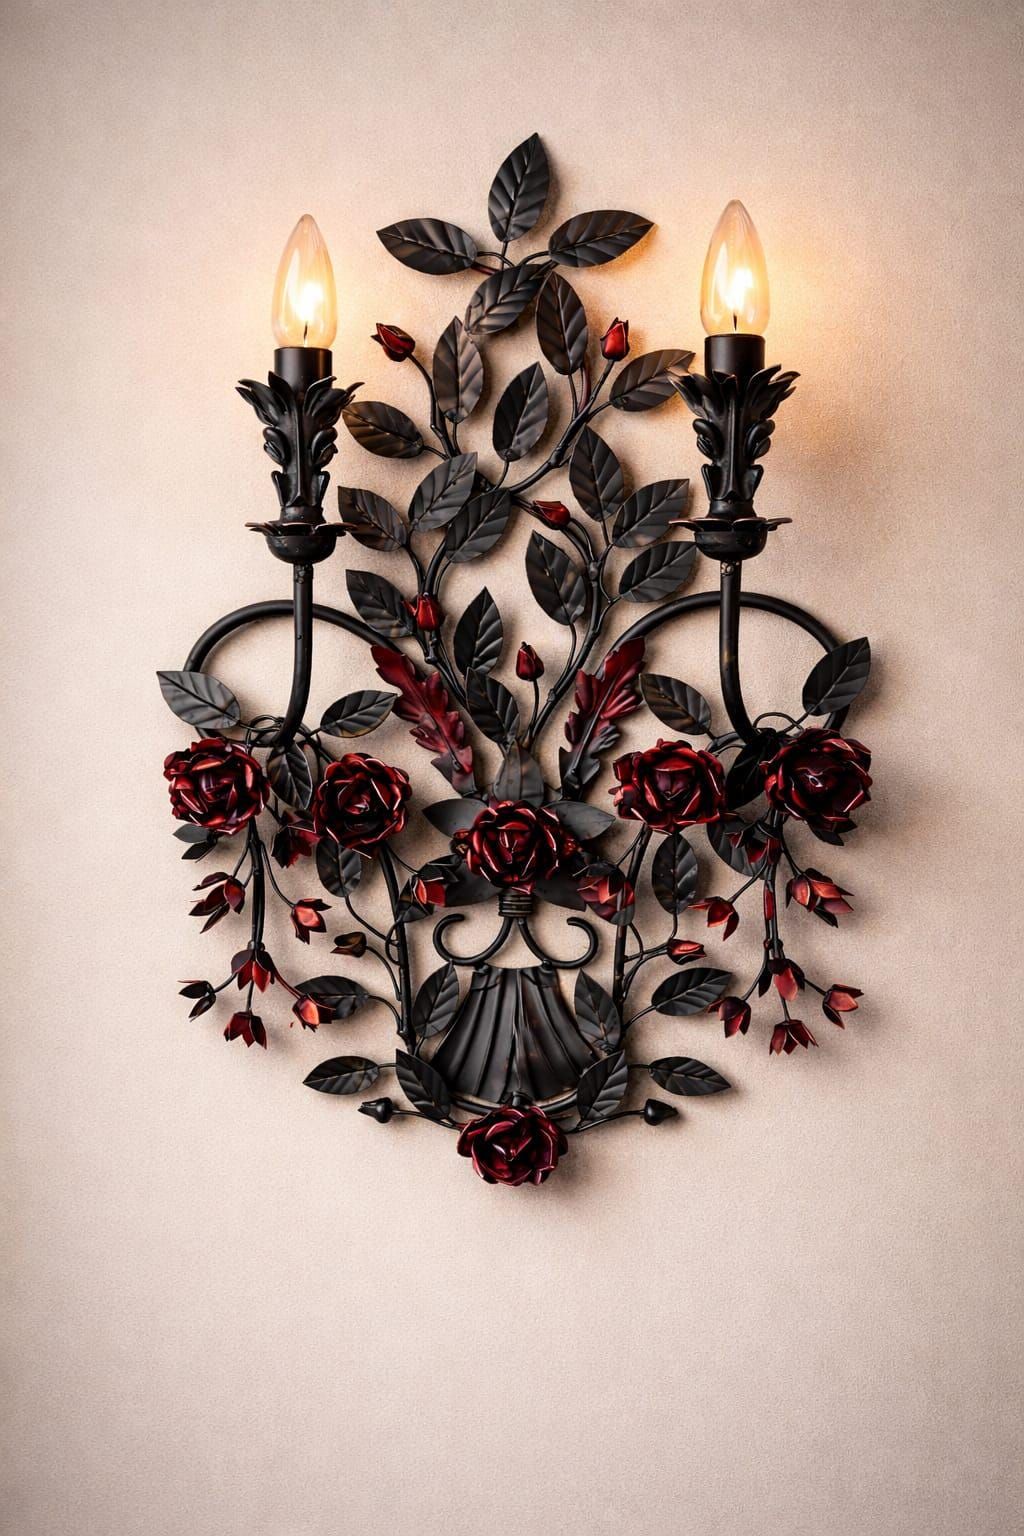
ریختهگری اشیاء زینتی فلزی (Casting Decorative Metal Objects)
تعریف
فرآیند ریختهگری فلزات (معمولاً برنز، برنج، آلومینیوم و گاهی نقره) در قالبهای ماسهای، سیلیکونی یا گچی برای تولید اشیاء زینتی با ابعاد متوسط تا بزرگ (از ۵ سانتیمتر تا ۵۰ سانتیمتر و بیشتر). برخلاف ریختهگری جواهرات که با دقت میکرون و فلزات قیمتی سروکار دارد، ریختهگری اشیاء زینتی بر روی اقتصاد تولید، وزن قطعه، استحکام سازهای و زیبایی ظاهری تمرکز دارد و تلرانسهای ابعادی بزرگتری (۰.۵-۱ میلیمتر) را میپذیرد.
محتوای جامع
۱. تفاوت ریختهگری اشیاء زینتی با ریختهگری جواهرات
| ویژگی | ریختهگری جواهرات | ریختهگری اشیاء زینتی |
|---|---|---|
| ابعاد قطعه | ۱-۵ سانتیمتر | ۵-۵۰+ سانتیمتر |
| وزن قطعه | ۵-۵۰ گرم | ۵۰ گرم تا ۵۰+ کیلوگرم |
| فلزات غالب | طلا، نقره، پلاتین | برنز، برنج، آلومینیوم، چدن |
| دقت ابعادی | ±۰.۰۵-۰.۱ میلیمتر | ±۰.۵-۱ میلیمتر (بخشندهتر) |
| روش قالبگیری | موم گمشده (Lost Wax) – دقیق | ماسهای (Sand Casting) – اقتصادی، یا موم گمشده برای قطعات ظریف |
| تعداد قطعه در هر قالب | ۱۰-۱۰۰ قطعه کوچک | ۱-۱۰ قطعه (اغلب ۱ قطعه) |
| پرداخت نهایی | پولیش آینهای، صیقل ظریف | پتینه، برس خورده، مات – گاهی پولیش |
| هزینه قالب | ۵۰-۵۰۰ دلار (چند قطعه) | ۲۰۰-۲۰۰۰ دلار (هر قطعه بزرگ) |
| حاشیه سود معمول | ۱۰۰-۳۰۰٪ | ۵۰-۱۵۰٪ (حجم بالاتر جبران میکند) |
نکته کلیدی: در اشیاء زینتی، شما آزادی بیشتری در انتخاب روش ریختهگری دارید – میتوانید از روش ماسهای اقتصادی (برای قطعات ساده) یا روش موم گمشده (برای قطعات دقیق) استفاده کنید.
۲. فلزات رایج در ریختهگری اشیاء زینتی
برنز (Bronze) – محبوبترین فلز برای مجسمه و اشیاء هنری
| ویژگی | مقدار |
|---|---|
| ترکیب | مس + قلع (۸۸-۹۲٪ مس، ۸-۱۲٪ قلع) |
| رنگ | قهوهای طلایی گرم (با پتینه به سبز، قهوهای تیره، مشکی تبدیل میشود) |
| نقطه ذوب | ~۱۰۰۰-۱۰۵۰°C |
| چگالی | ۸.۷-۸.۹ g/cm³ |
| روانی (Fluidity) | خوب (بهتر از آلومینیوم، بدتر از برنج) |
| انقباض | ~۱.۵٪ |
| قیمت نسبی | متوسط (گرانتر از آلومینیوم، ارزانتر از نقره) |
| مزایا | رنگ گرم، مقاومت عالی در برابر خوردگی، قابلیت پتینهکاری، حس ارزشمندی |
| معایب | سنگین، گران، نیاز به دمای ذوب بالا |
کاربرد: مجسمهها، تندیسها، شمعدانهای لوکس، پلاکهای یادبود، المانهای معماری (دستگیره درب، پلاک شماره).
برنج (Brass) – جایگزین اقتصادی برنز
| ویژگی | مقدار |
|---|---|
| ترکیب | مس + روی (۶۰-۷۰٪ مس، ۳۰-۴۰٪ روی) |
| رنگ | زرد طلایی (شبیه طلا) |
| نقطه ذوب | ~۹۰۰-۹۴۰°C (کمتر از برنز) |
| چگالی | ۸.۴-۸.۷ g/cm³ |
| روانی | عالی (به دلیل روی) |
| انقباض | ~۱.۲-۱.۵٪ |
| قیمت نسبی | کم (ارزانتر از برنز) |
| مزایا | ظاهر شبیه طلا، روانی عالی، ارزان |
| معایب | در هوای مرطوب لکهدار میشود (نیاز به لاک)، برای فضای باز مناسب نیست |
کاربرد: قاب عکس، جا کتابی، پایه شمعدان، اشیاء دکوراتیو داخلی (نه فضای باز).
آلومینیوم (Aluminum) – سبک و ارزان
| ویژگی | مقدار |
|---|---|
| ترکیب | خالص یا آلیاژ (معمولاً A356 برای ریختهگری) |
| رنگ | نقرهای روشن (قابل آنودایز به رنگهای مختلف) |
| نقطه ذوب | ~۶۶۰°C (پایین) |
| چگالی | ۲.۷ g/cm³ (یک سوم برنز!) |
| روانی | متوسط (نیاز به طراحی دقیق قالب) |
| انقباض | ~۱.۳٪ |
| قیمت نسبی | خیلی کم |
| مزایا | بسیار سبک، ارزان، نقطه ذوب پایین |
| معایب | حس «ارزان»، نرم (خش میافتد)، جوشکاری دشوار |
کاربرد: اشیاء دکوراتیو بزرگ که نیاز به حمل آسان دارند (آویز دیواری بزرگ، موبایلهای متحرک)، قطعات آزمایشی، محصولات اقتصادی.
چدن (Cast Iron) – سنگین و صنعتی
| ویژگی | مقدار |
|---|---|
| ترکیب | آهن + کربن بالا (۲-۴٪) |
| رنگ | خاکستری تیره |
| نقطه ذوب | ~۱۲۰۰-۱۳۰۰°C |
| چگالی | ۷.۲ g/cm³ |
| روانی | عالی (برای قطعات ضخیم) |
| انقباض | ~۱٪ |
| قیمت نسبی | خیلی کم |
| مزایا | بسیار ارزان، سخت و مقاوم، حس سنگینی |
| معایب | زنگ میزند (نیاز به رنگ یا روغن کاری)، شکننده، ظاهر صنعتی |
کاربرد: پایههای سنگین (مثلاً پایه میز)، وزنهها، قطعات سبک صنعتی، دکور استیمپانک.
۳. روشهای ریختهگری برای اشیاء زینتی
روش ۱: ریختهگری ماسهای (Sand Casting) – اقتصادیترین روش
مناسب برای: قطعات بزرگ (۱۰-۵۰ سانتیمتر)، تولید محدود (۱-۵۰ قطعه)، اشکال ساده تا متوسط
مراحل خلاصه:
- یک مدل چوبی یا آلومینیومی از قطعه بسازید (با زاویه خروج ۲-۳ درجه)
- مدل را درون قاب ماسهای (Flask) قرار دهید
- ماسه (ماسه سبز Green Sand یا ماسه روغنی Petrobond) را دور مدل فشرده کنید
- مدل را خارج کنید – حفرهای به شکل قطعه در ماسه باقی میماند
- فلز مذاب را درون حفره بریزید
- پس از سرد شدن، ماسه را بشکنید و قطعه را خارج کنید
مزایا:
- هزینه قالب بسیار پایین (فقط مدل چوبی + ماسه)
- مناسب برای قطعات بزرگ (تا ۱ متر و بیشتر)
- سریع (از مدل تا قطعه نهایی در چند ساعت)
معایب:
- دقت پایین (تلرانس ±۰.۵-۱ میلیمتر)
- سطح زبر (نیاز به پرداخت دستی)
- فقط برای اشکال ساده (بدون زیربریدگی زیاد)
هزینه مدل چوبی: بسته به پیچیدگی، ۱۰۰-۵۰۰ دلار
روش ۲: ریختهگری موم گمشده (Lost Wax Casting) – دقیقترین روش
مناسب برای: قطعات کوچک تا متوسط (۵-۳۰ سانتیمتر)، جزئیات بالا، مجسمههای هنری، تندیسهای دقیق
مراحل خلاصه:
- مدل مومی قطعه را بسازید (با دست یا چاپ سهبعدی)
- مدل مومی را درون گچ نسوز (Investment) قالبگیری کنید
- گچ را در کوره حرارت دهید تا موم ذوب و خارج شود (موم «گم» میشود)
- فلز مذاب را درون حفره خالی قالب بریزید (با نیروی گریز از مرکز یا خلأ)
- گچ را بشکنید و قطعه فلزی را خارج کنید
مزایا:
- دقت بسیار بالا (جزئیات مو مانند)
- سطح صاف (نیاز به پرداخت کم)
- مناسب برای هر شکلی (حتی با زیربریدگی)
معایب:
- هزینه بالاتر (گچ نسوز مصرفی، کوره، نیروی کار)
- زمان بیشتر (۲۴-۴۸ ساعت چرخه کامل)
- محدودیت اندازه (معمولاً تا ۳۰-۴۰ سانتیمتر، بزرگتر از آن کورههای صنعتی میخواهد)
هزینه قالب گچی: بسته به اندازه، ۵۰-۵۰۰ دلار (مواد مصرفی)
روش ۳: ریختهگری گریز از مرکز (Centrifugal Casting) – برای قطعات کوچک
مناسب برای: قطعات بسیار ریز (مانند قطعات جواهر، مدالهای کوچک)
در اشیاء زینتی بزرگ کاربرد کم دارد، مگر برای قطعات جانبی کوچک یک مجموعه بزرگ.
۴. جدول انتخاب روش بر اساس قطعه
| ویژگی قطعه | روش پیشنهادی | هزینه نسبی | زمان آمادهسازی |
|---|---|---|---|
| شکل ساده، اندازه بزرگ (۳۰-۱۰۰ سانتیمتر) | ماسهای | کم | ۱-۲ روز |
| شکل ساده، تیراژ بالا (۱۰۰+ قطعه) | ماسهای با مدل فلزی (ماشینکاری) | متوسط (پس از ساخت مدل) | ۲-۳ روز |
| شکل پیچیده، جزئیات زیاد، اندازه متوسط (۱۰-۳۰ سانتیمتر) | موم گمشده | متوسط | ۳-۵ روز |
| شکل بسیار پیچیده، مجسمه هنری | موم گمشده (مدل با چاپ سهبعدی) | بالا | ۱-۲ هفته |
| قطعه آزمایشی (یک عدد) | ماسهای با مدل چوبی | خیلی کم (اگر خودتان مدل را بسازید) | ۱ روز |
| قطعه فلزی با بافت سطحی خاص (مثل چرم، پارچه) | موم گمشده (با اثرگذاری موم از روی بافت واقعی) | بالا | ۱-۲ هفته |
۵. خلاصه جمعبندی موضوع اصلی ۳
ریختهگری اشیاء زینتی فلزی یک هنر-صنعت است که ترکیبی از دانش متالورژی، قالبسازی و هنر مجسمهسازی را میطلبد. سه فلز اصلی – برنز (برای لوکس و هنری)، برنج (برای اقتصادی و طلاییرنگ) و آلومینیوم (برای سبکی) – هرکدام شخصیت و کاربرد خاص خود را دارند.
سه قانون طلایی ریختهگری اشیاء زینتی فلزی:
- «برای قطعات بزرگ، ماسهای؛ برای قطعات دقیق، موم گمشده» – روش خود را بر اساس نیاز انتخاب کن. صرفهجویی در هزینه قالب ماسهای (۱۰۰ دلار) در مقابل کیفیت بالای موم گمشده (۵۰۰ دلار برای قالب) – ارزش قطعه را بسنج.
- «برنز برای فضای باز، برنج برای داخل، آلومینیوم برای جاهایی که重量 مهم است» – مواد را متناسب با کاربری انتخاب کن. برنز زنگ نمیزند و در برابر آب و هوا مقاوم است. برنج لکه میگیرد ولی در داخل خانه زیباست. آلومینیوم یک سوم وزن برنز است – برای قطعات آویز دیواری عالی است.
- «همیشه نمونه اولیه (پروتوتایپ) با مواد ارزان بساز» – یک مدل ۱۰۰ دلاری از چوب یا فوم میتواند اشتباهات طراحی را قبل از اینکه ۲۰۰۰ دلار برای قالب فلزی خرج کنی، نشان دهد.
0 نظر
هنوز نظری ثبت نشده است. اولین نفری باشید که نظر میدهد!